Artykuł sponsorowany
Dlaczego parametry wiercenia zmieniają jakość otworu w aluminium i stali
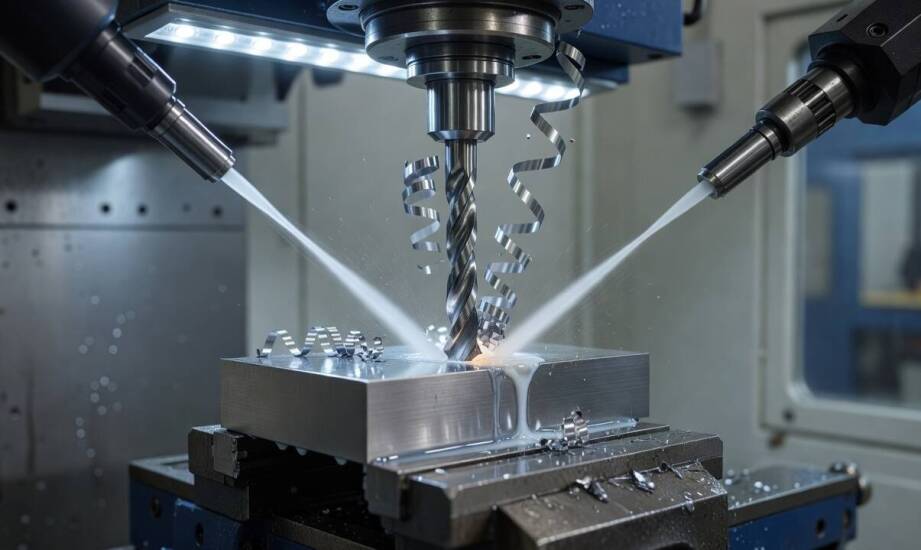
W produkcji precyzyjnych detali metalowych wykonanie tego samego otworu w aluminium i w stali przebiega zupełnie inaczej od momentu pierwszego styku narzędzia z materiałem. Różnice te wynikają z odmiennych właściwości mechanicznych obu stopów, w tym ich ciągliwości, twardości oraz przewodnictwa cieplnego. Wymuszają one na technologach indywidualne podejście do doboru obrotów, posuwu oraz geometrii ostrza. Użycie uniwersalnego zestawu parametrów dla wszystkich materiałów szybko prowadzi do uszkodzenia wiertła, powstawania odchyłek wymiarowych lub zniszczenia powierzchni obrabianego detalu.
Wpływ twardości stopu i grubości detalu na strategię skrawania
Twardość obrabianego materiału bezpośrednio warunkuje dobór bezpiecznych obrotów wrzeciona i wartości posuwu. W miękkim, łatwoskrawalnym aluminium stosuje się znacznie wyższe prędkości skrawania niż w twardych stopach żelaza. Przykładowo, przy optymalnym chłodzeniu zewnętrznym, odpowiednim gatunku stopu i sztywnym mocowaniu, prędkość skrawania dla wierteł węglikowych potrafi sięgać nawet 200 m/min. W przypadku obróbki stali węglowej wartości te najczęściej zamykają się w przedziale od 60 do 100 m/min, w zależności od wybranego narzędzia i zastosowanego chłodzenia wewnętrznego.
Różnice widać także w przypadku standardowych narzędzi ze stali szybkotnącej. W określonych warunkach warsztatowych dla wierteł HSS o średnicy od 1 do 3 mm obróbka aluminium wymaga ustawienia 4000–6000 obr./min. Praca w twardej stali wymusza natomiast drastyczną redukcję tych wartości, zazwyczaj do poziomu 1500–2000 obr./min, aby uniknąć błyskawicznego spalenia krawędzi ostrza. Grubość detalu dodatkowo modyfikuje te wytyczne technologiczne. Cieńsze elementy łatwiej ulegają ugięciu pod naciskiem osiowym maszyny. Ryzyko wibracji i odchylenia cienkiego detalu wymusza obniżenie posuwu oraz zastosowanie większego kąta wierzchołkowego wiertła. Wykonanie płytkiego otworu pilotującego za pomocą krótkiego nawiertaka pomaga ustabilizować wejście głównego narzędzia. Taki zabieg ogranicza początkową wędrówkę wiertła i minimalizuje błąd bicia osiowego, co ma ogromne znaczenie podczas produkcji seryjnej.
Rola odprowadzania wiórów i szybkiej zmiany programów
Każdy rodzaj otworu wymaga przemyślanej strategii ewakuacji wiórów, szczególnie przy znacznych głębokościach lub procesie wiercenia ślepego. Właściwie dobrane chłodzenie zapobiega nadmiernemu nagrzewaniu krawędzi skrawającej w stali i chroni ją przed przedwczesnym stępieniem. W przypadku ciągliwego aluminium obfity strumień emulsji chłodzącej wypłukuje resztki materiału i ogranicza powstawanie lepkiego narostu na wierzchołku narzędzia. Badania laboratoryjne dla konkretnych stopów wykazują, że odpowiednio dopasowane chłodziwo potrafi zmniejszyć szerokość zadzioru wyjściowego o około 20 procent.
Przy otworach o głębokości przekraczającej trzykrotność ich średnicy niezbędne staje się cykliczne wycofywanie wiertła. Miękkie aluminium wykazuje silną tendencję do generowania długich, niełamliwych wiórów, które bez rozdrabniania łatwo blokują rowki spiralne. Ograniczona przestrzeń na ewakuację urobku, a także rygorystyczne wymagania montażowe zmuszają do dzielenia procesu na kilka mniejszych etapów. W takich sytuacjach precyzyjne wiercenie cnc znakomicie ułatwia zarządzanie całą serią produkcyjną. Zastosowanie sterowania numerycznego nie sprawia, że maszyna autonomicznie rozpoznaje surowiec i sama dobiera parametry. Technologia ta pozwala za to operatorowi na błyskawiczne przełączenie wcześniej przygotowanych programów i gotowych cykli. Taka elastyczność w oprogramowaniu skraca czas przezbrojenia obrabiarki i chroni narzędzia przy szybkiej zmianie partii aluminiowej na stalową.
Znaczenie odpowiedniego przygotowania procesu
Właściwe zaplanowanie prędkości obrotowych, stabilne wejście narzędzia i skuteczna ewakuacja wiórów kształtują jakość otworu mocniej niż rocznik wykorzystywanej obrabiarki. Nawet najbardziej sztywny park maszynowy nie skompensuje błędów technologicznych, wynikających ze zignorowania różnic fizycznych między ciągliwym aluminium a twardą stalą. Konsekwentne stosowanie sprawdzonych norm branżowych i dopasowywanie parametrów chłodzenia do konkretnego detalu pozwala za każdym razem uzyskać gładką powierzchnię pozbawioną problematycznych zadziorów.
Tego typu rygorystyczne podejście do seryjnej obróbki skrawaniem realizuje spółka Tolmet. Zakład operujący w Brześciu Kujawskim dostarcza precyzyjne, powtarzalne elementy metalowe dla przedsiębiorstw z sektora meblowego oraz elektronicznego. Utrzymanie certyfikatu jakości ISO 9001 wymaga w tym przypadku ścisłej kontroli wszystkich parametrów maszynowych oraz systematycznego nadzorowania procesów podczas każdej zmiany gatunku obrabianego stopu.
Kategorie artykułów
Polecane artykuły

Najczęściej wybierane pakiety rodzinne w naszym hotelu w Gdańsku
Witamy w naszym hotelu dla dzieci w Gdańsku, położonym w sercu miasta, który oferuje komfortowe warunki pobytu oraz różnorodne atrakcje. Goście mogą korzystać z usług spa, restauracji serwującej dania kuchni regionalnej oraz Ogrody Zimowego, idealnego do relaksu. Obiekt stanowi doskonałe miejsce dla

Jak wygląda aplikacja folii ochronnych PPF na lakier?
Folie ochronne PPF to innowacyjne rozwiązanie, które zabezpiecza lakier samochodowy przed różnorodnymi uszkodzeniami. Wprowadzenie do tematu wyjaśnia ich charakterystykę oraz rosnącą popularność wśród kierowców. Aplikacja tych folii przynosi liczne korzyści, takie jak ochrona przed zarysowaniami, dz